

مخطط سرعة القطع بالليزر الليفي للفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم
التاريخ: 18 سبتمبر 2026 المشاهدات : 522
يُقدّم لك مخطط سرعة القطع بالليزر الليفي معدل تغذية ابتدائيًا لمادة وسماكة مُحدّدة. ولا يُوفّر هذا المخطط إعدادًا إنتاجيًا مُوحّدًا. فقوة الليزر، ونوع المادة، وتفاوت الصفائح، والغاز المُساعد، والفوهة، وموضع التركيز، ورأس القطع، وجودة الحواف المطلوبة، كلها عوامل تُؤثّر على النتيجة. استخدم النطاقات الموضّحة أدناه للتخطيط، ثمّ تحقّق منها على الجهاز الفعلي باستخدام عينة اختبار.
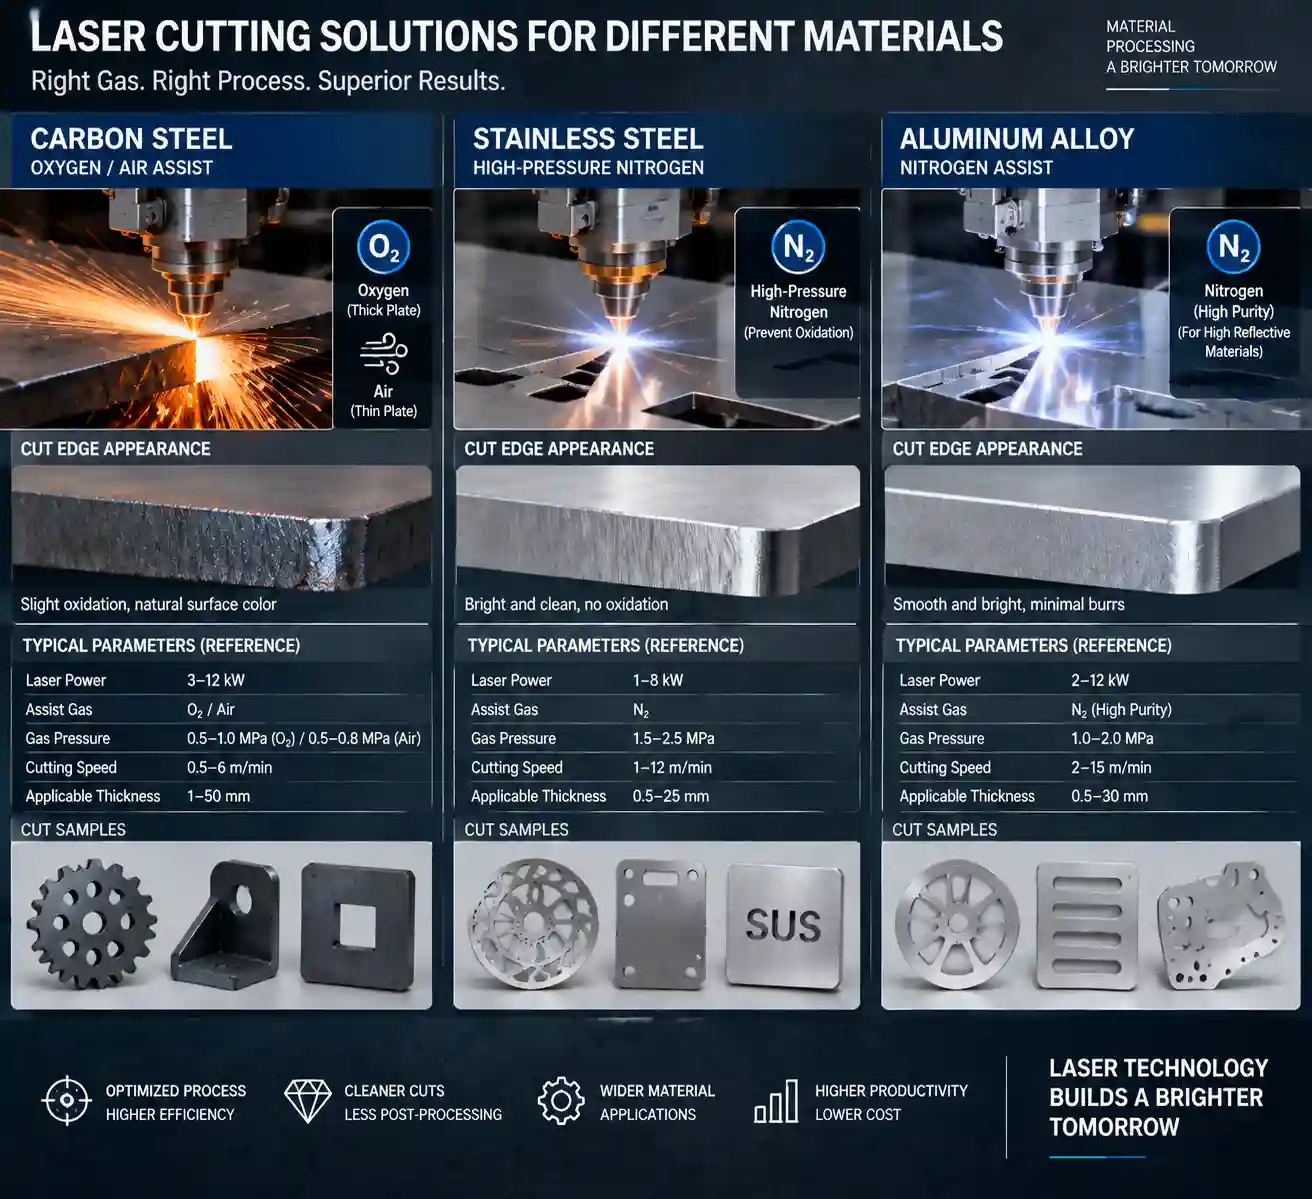
كيفية قراءة مخطط سرعة القطع بالليزر الليفي؟
سرعة القطع هي معدل التغذية أثناء انصهار المادة وقذفها بواسطة الشعاع. وهي تختلف عن أقصى سرعة للآلة بدون حمل أو سرعة تحديد الموضع. كما يؤثر وقت الاختراق والتسارع والتحكم في الزوايا وشكل القطعة على إنتاجية القطعة النهائية.
تُصنّف المخططات عادةً البيانات حسب قوة الليزر وسُمك الصفائح. يمكن تشغيل الصفائح الرقيقة بسرعة تغذية عالية، بينما تحتاج الصفائح السميكة إلى طاقة أكبر لكل مليمتر وسرعة تغذية أبطأ. قد يختلف أداء القطع لنفس السُمك الاسمي باختلاف درجة الجودة أو حالة السطح أو الانعكاسية.
تعامل مع المخطط المنشور كنافذة عملية. ابدأ بالقرب من منتصف النطاق المقترح، وقم بقطع خط اختبار قصير أو عينة، وافحص الاختراق والخبث وعرض الشق ولون الحرارة قبل إطلاق برنامج الإنتاج.
مخطط سرعة مرجعي للفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم
يُعدّ هذا الجدول مرجعًا عامًا للتخطيط لأعمال الليزر الليفي على الألواح المسطحة. القيم المذكورة هي نطاقات بداية واسعة؛ وتتطلب نتائج الإنتاج اختبارًا للآلة. تفترض هذه القيم استخدام لوح نظيف، ورأس قطع محاذٍ بشكل صحيح، وإمدادًا مناسبًا بالغاز، وهدف جودة ملائم للتصنيع العادي. يُرجى التأكد من هذه المواصفات مع مُورّد الآلة.
|
المواد والغاز المساعد |
سماكة |
فئة الطاقة النموذجية |
نطاق سرعة البدء* |
|
الفولاذ الكربوني، الأكسجين أو الهواء |
1-3 مم |
1.5–3 كيلوواط |
3000–10000 مم/دقيقة |
|
الفولاذ الكربوني، الأكسجين |
4-8 مم |
3-6 كيلوواط |
1200–4500 مم/دقيقة |
|
الفولاذ الكربوني، الأكسجين |
10-16 ملم |
6-12 كيلوواط |
500–1800 مم/دقيقة |
|
الفولاذ المقاوم للصدأ، النيتروجين |
1-3 مم |
1.5–3 كيلوواط |
2500–8000 مم/دقيقة |
|
الفولاذ المقاوم للصدأ، النيتروجين |
4-8 مم |
3-6 كيلوواط |
900–3500 مم/دقيقة |
|
الفولاذ المقاوم للصدأ، النيتروجين |
10-16 ملم |
6-12 كيلوواط |
300–1400 مم/دقيقة |
|
الألومنيوم أو النيتروجين أو الهواء |
1-3 مم |
1.5–3 كيلوواط |
3000–9000 مم/دقيقة |
|
الألومنيوم أو النيتروجين أو الهواء |
4-8 مم |
3-6 كيلوواط |
1000–4000 مم/دقيقة |
|
الألومنيوم أو النيتروجين أو الهواء |
10-16 ملم |
6-12 كيلوواط |
300–1500 مم/دقيقة |
*نطاقات التخطيط فقط. تعتمد السرعة الفعلية على نوع السبيكة، ومعامل الانعكاس، ومصدر الليزر، وقطر الفوهة، والتركيز، وضغط الغاز ونقائه، واستراتيجية الثقب، وجودة الحواف المطلوبة. يمكن لنظام بقدرة 20 كيلوواط معالجة مواد أكثر سمكًا، ولكن القدرة العالية لا تجعل كل عملية معالجة للصفائح الرقيقة أسرع بشكل متناسب.
بالنسبة للفولاذ الكربوني، يُضيف الأكسجين تفاعلاً طارداً للحرارة يُعزز الاختراق ويُمكن أن يُقلل من تكلفة الغاز. يُمكن اختيار النيتروجين أو الهواء عندما يكون تأكسد السطح أمراً بالغ الأهمية. يستخدم الفولاذ المقاوم للصدأ عادةً النيتروجين لحماية الحافة من التأكسد. يعكس الألومنيوم طاقة أكبر ويُوصل الحرارة بسرعة، لذا فإن التركيز وحالة الفوهة وثبات الاختراق تستحق اهتماماً دقيقاً.
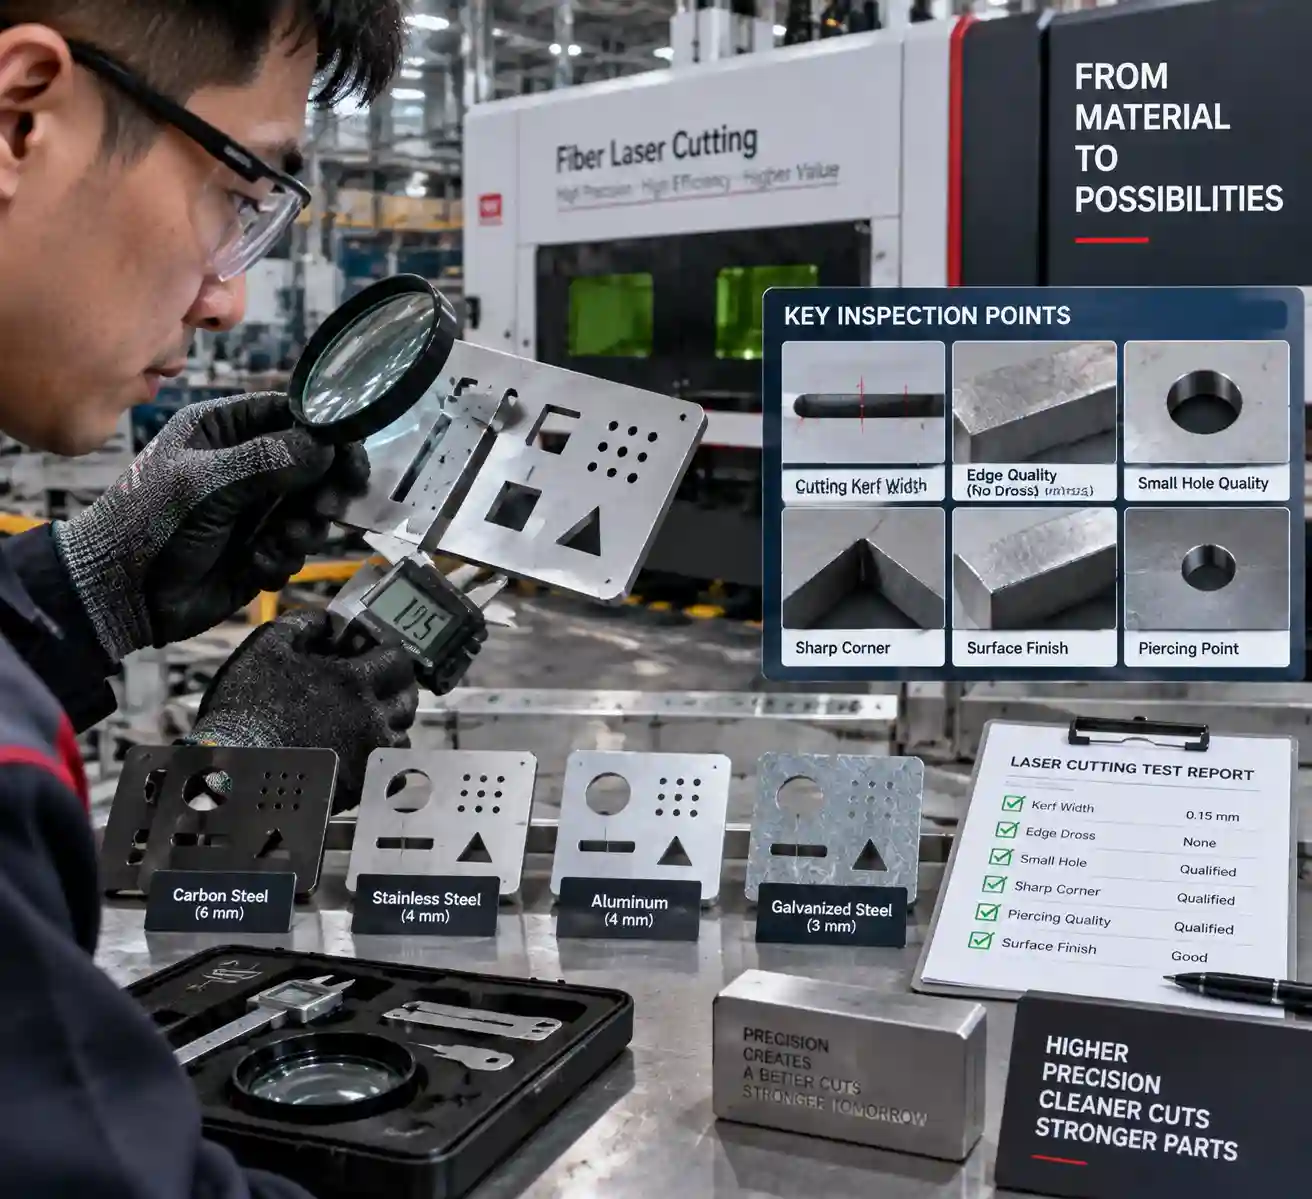
معايير القطع بالليزر التي تغير السرعة في العالم الحقيقي
قوة الليزر وسماكة المادة
تحدد القدرة الطاقة المتاحة، بينما يحدد سمك المادة كمية المادة التي يجب تسخينها وطردها. يمكن لزيادة القدرة توسيع نطاق السرعة الممكنة، خاصةً مع الألواح المتوسطة والسميكة. ويظل التركيز الصحيح وتدفق الغاز ضروريين. اختر فئة القدرة بناءً على سمك المادة التي تقطعها يوميًا ومزيج السماكات الكامل. إن الاعتماد على حد أقصى واحد للسمك ليس أساسًا كافيًا للاختيار.
غاز مساعد، فوهة، وتركيز
يُزيل الغاز المساعد المعدن المنصهر من شق القطع. ويؤثر نوع الغاز وضغطه ونقاوته وقطر الفوهة على استقرار القطع. وقد تُنتج الفوهة المسدودة جزئيًا خبثًا حتى مع كون السرعة المُبرمجة مناسبة. ويؤدي تغيير موضع التركيز إلى تغيير كثافة الطاقة عبر الصفيحة؛ لذا استخدم نافذة عملية الشركة المصنعة لرأس القطع كمرجع أولي، وسجّل كل تعديل.
جودة الحواف، والخبث، ومدخلات الحرارة
تُعدّ السرعة عاملاً مهماً في الجودة والإنتاجية. فإذا كانت سرعة التغذية عالية جداً، قد يترك الشعاع جسوراً غير مقطوعة، أو خبثاً كثيفاً في الأسفل، أو حافة خشنة. أما إذا كانت منخفضة جداً، فقد يؤدي ارتفاع درجة الحرارة إلى اتساع الشق، وزيادة تغير اللون، وإتلاف الأجزاء الصغيرة. تتطلب الزوايا والخطوط القصيرة تسارعاً وسلوكاً خاصاً بها من حيث الطاقة، لذا فإن اختبار الخط المستقيم لا يُناسب جميع الأجزاء.
عندما تُنتج قيمة الرسم البياني نتائج غير مستقرة، غيّر متغيرًا واحدًا في كل مرة. تأكد من نوع الورق وسمكه، وافحص نافذة الحماية والفوهة، وتحقق من تدفق الغاز، ثم اضبط السرعة تدريجيًا. سجّل الإعدادات مع نوع المادة، ودرجة حرارة الغاز، والفوهة، والتركيز، وجودة النتيجة.
كيفية ضبط سرعة القطع في ورشة العمل؟
- حدد نوع المادة وسمكها وطلاء سطحها ورقم دفعة الصفائح بدقة. ٢. تأكد من قوة الليزر ورأس القطع ونوع الفوهة وقطرها ومرجع التركيز. ٣. اضبط غاز المساعدة الموصى به وتحقق من الضغط عند الجهاز وعند منظم الضغط. ٤. اقطع عينة اختبارية تحتوي على خط مستقيم وثقب صغير وزاوية. ٥. افحص الحواف العلوية والسفلية للتأكد من عدم وجود اختراق أو خبث أو خطوط أو نتوءات أو تغير في اللون بسبب الحرارة. ٦. اضبط السرعة أو الطاقة تدريجيًا، ثم كرر العملية على نفس العينة. ٧. احفظ الوصفة المعتمدة مع التاريخ والمادة والسمك والغاز والفوهة والتركيز وملاحظات المشغل.
يُظهر هذا السجل مصدرك، وخصائص العدسات، وحالة الصيانة، ومستوى الجودة المستهدف. عندما يقترب سُمك الإنتاج من الحد الأقصى لقدرة الماكينة، اطلب من المورد إجراء اختبار قطع وقارنه برقم الكتيب.
اختيار ليزر الألياف المناسب لمزيج السماكة الخاص بك
أنشئ مخططًا بيانيًا لتوزيع السماكات بناءً على أعمالك خلال الأشهر القليلة الماضية. لاحظ نسبة الصفائح الرقيقة والمتوسطة، بالإضافة إلى الأعمال الثقيلة العرضية، ثم قارن السرعة عند هذه السماكات اليومية. تحقق أيضًا من حجم قاعدة القطع، وطريقة التحميل، ودورة التشغيل، وتوفر الغاز، وسحبه، وقدرة وحدة التحكم على إدارة عملية الثقب وتتبع الارتفاع.
تُدرج صفحة منتجات WiseCut الرسمية ماكينة القطع بالليزر الليفي عالية الطاقة WT-12025، ذات نطاق طاقة ليزر يتراوح بين 6000 و30000 واط، ونظام تحكم FSCUT8000E، ورأس BOCI BLT662 للتركيز التلقائي. وتشير الصفحة إلى أن أقصى سرعة تشغيل بدون حمل تبلغ 120 مترًا/دقيقة، وهي مواصفات لتحديد المواقع تختلف عن سرعة قطع المواد. كما تصف الصفحة تطبيقاتها في قطع الفولاذ المقاوم للصدأ، والفولاذ الكربوني، والفولاذ السبائكي، وسبائك الألومنيوم، والصفائح المجلفنة، والصفائح المطلية بالألومنيوم والزنك، وغيرها من الصفائح المعدنية، وأنابيب الصلب.
تُقدّم الصفحة نفسها بيانات مختلفة عن الحد الأقصى للسماكة في قسمي الوصف والمواصفات. تعامل مع هذه الأرقام على أنها خاصة بالنموذج وظروف الاختبار، ويجب تأكيدها كتابيًا. للاطلاع على خيارات المنتج ونطاق الآلة، راجع ماكينات قطع الألياف الليزرية الفئة و ماكينة قطع ليزر الألياف عالية الطاقة تغطي كامل السطح صفحة.
الخلاصة: تحويل المخطط إلى وصفة تقطيع مُثبتة
يساعدك مخطط سرعة القطع بالليزر الليفي على تقدير فئة الطاقة وإعدادات الاختبار الأولية. وتُستمد وصفة الإنتاج من تجارب مضبوطة تتناسب مع مادتك، والغاز، والفوهة، والتركيز، والهندسة، ومعايير الحافة. افصل سرعة القطع عن سرعة الماكينة بدون حمل وعن أقصى سُمك.
تُصدر شركة WISECUT BEIJING WISECUT LTD ماكينات قطع بالليزر الليفي مزودة بفئات طاقة قابلة للتكوين وخيارات موثقة للتحكم ورأس القطع. عند مقارنة الماكينات، يُرجى إرسال معلومات عن درجات المواد، وسمكها اليومي، وحجم الصفائح، ونوع الغاز المُفضل، وجودة الحواف المستهدفة، وملفات العينات إلى المورد. فريق اتصال WiseCut ويمكن بعد ذلك تأكيد التكوين المناسب وتحديد أي من مطالبات السرعة والسماكة تتطلب قطعًا تجريبيًا.
أسئلة متكررة
س1: ما هي أفضل سرعة قطع للفولاذ الكربوني باستخدام ليزر الألياف؟
أ: لا توجد قيمة مثالية واحدة. ابدأ بنطاق الرسم البياني المناسب لسمك لوحتك وقوتها، ثم اضبط الأكسجين أو تدفق الهواء والتركيز والسرعة بما يتناسب مع الاختراق والخبث على اللوح الفعلي.
Q2: لماذا يحتاج الفولاذ المقاوم للصدأ إلى معايير قطع ليزر مختلفة؟
أ: يستخدم الفولاذ المقاوم للصدأ عادةً النيتروجين للحد من الأكسدة وحماية مظهر الحواف. وتؤثر عوامل مثل نوع السبيكة، والسماكة، ونقاء الغاز، والفوهة، والتركيز على نطاق السرعة المناسب، لذا لا ينبغي نسخ تركيبة الفولاذ الكربوني مباشرةً.
س3: هل يمكن استخدام نفس مخطط سرعة ليزر الألياف للألمنيوم؟
أ: استخدم صفوفًا مخصصة للألمنيوم كنقطة انطلاق. يؤثر كل من الانعكاسية والتوصيل الحراري العالي على عملية الثقب وإزالة الحرارة، لذا تحقق من محاذاة الفوهة والتركيز والغاز والسرعة باستخدام عينة اختبار.
الربع الرابع: هل سرعة تشغيل الآلة البالغة 120 متر/دقيقة تساوي سرعة القطع؟
أ: لا. سرعة 120 متر/دقيقة المذكورة بدون حمل تصف حركة رأس القطع أثناء تحديد الموضع. أما سرعة قطع المواد فهي أقل وتعتمد على السماكة والطاقة والغاز والشكل الهندسي ومتطلبات جودة الحواف.
س5: كيف تتحقق من قيمة مخطط السرعة قبل الإنتاج؟
أ: قم بقص قسيمة قابلة للتكرار باستخدام نفس المادة والسمك، وافحص الاختراق وحالة الحافة، وقم بضبط معلمة واحدة في كل مرة، واحفظ الوصفة المعتمدة مع الغاز والفوهة والتركيز والتاريخ.


