

Tableau des vitesses de découpe laser à fibre pour l'acier au carbone, l'acier inoxydable et l'aluminium
Date : 18 septembre 2026 Vues : 525
Un tableau des vitesses de découpe laser fibre indique une vitesse d'avance initiale pour un matériau et une épaisseur donnés. Il ne fournit pas de réglage de production universel. La puissance du laser, la qualité du matériau, la tolérance de la tôle, le gaz d'assistance, la buse, la position du foyer, la tête de découpe et la qualité cible des bords influencent tous le résultat. Utilisez les plages ci-dessous pour la planification, puis validez-les sur la machine avec un échantillon test.
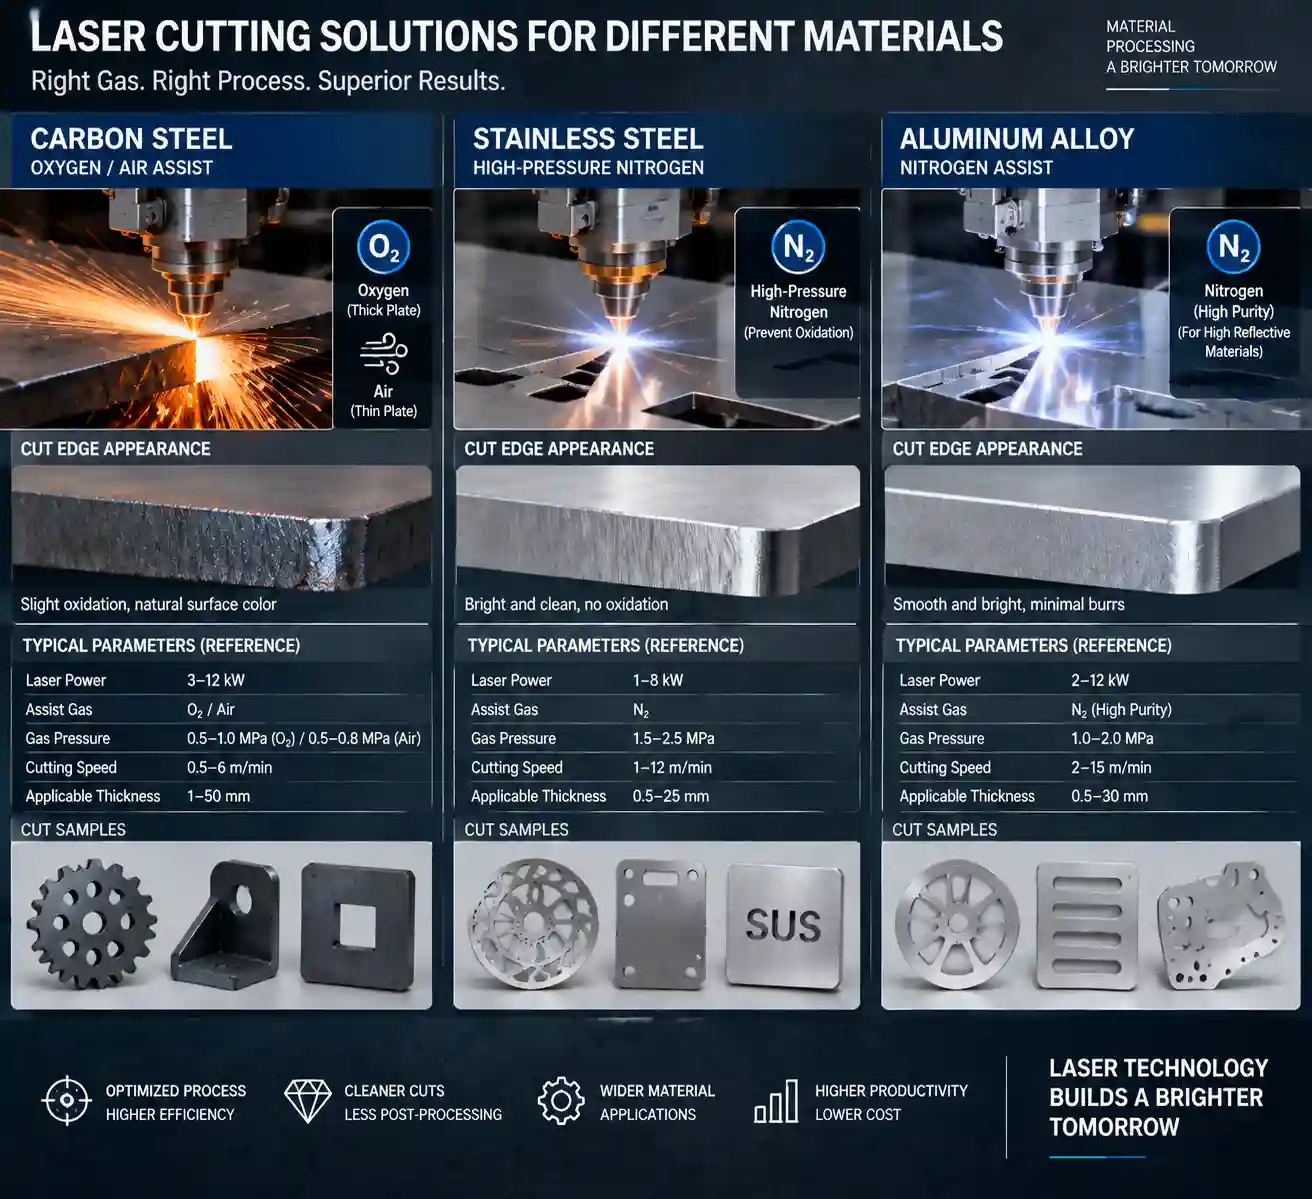
Comment lire un tableau de vitesse de découpe laser à fibre ?
La vitesse de coupe correspond à la vitesse d'avance pendant la fusion et l'éjection de matière par le faisceau. Elle diffère de la vitesse maximale à vide ou de positionnement de la machine. Le temps de perçage, l'accélération, le contrôle des angles et la géométrie de la pièce influent également sur le rendement de la pièce finie.
Les graphiques regroupent généralement les données par puissance laser et par épaisseur. Les tôles fines peuvent être usinées à une vitesse d'avance élevée, tandis que les plaques plus épaisses nécessitent plus d'énergie par millimètre et une avance plus lente. À épaisseur nominale égale, la découpe peut varier en fonction de la nuance, de l'état de surface ou de la réflectivité.
Considérez un graphique publié comme une fenêtre de processus. Commencez près du milieu de la plage suggérée, réalisez un court essai (ligne ou coupon) et vérifiez la pénétration, les scories, la largeur de coupe et la teinte à chaud avant de lancer un programme de production.
Tableau de vitesse de référence pour l'acier au carbone, l'acier inoxydable et l'aluminium
Ce tableau sert de référence générale pour la planification des travaux de découpe laser fibre sur feuilles planes. Les valeurs indiquées correspondent à des plages de départ ; les résultats de production nécessitent des essais machine. Elles supposent une feuille propre, une tête de découpe correctement alignée, une alimentation en gaz adaptée et un objectif de qualité conforme à la fabrication courante. Veuillez confirmer les spécifications avec votre fournisseur de machines.
|
Gaz matériel et d'assistance |
Épaisseur |
classe de puissance typique |
Plage de vitesse de démarrage* |
|
Acier au carbone, oxygène ou air |
1–3 mm |
1,5–3 kW |
3 000 à 10 000 mm/min |
|
Acier au carbone, oxygène |
4–8 mm |
3–6 kW |
1 200–4 500 mm/min |
|
Acier au carbone, oxygène |
10–16 mm |
6–12 kW |
500–1 800 mm/min |
|
Acier inoxydable, azote |
1–3 mm |
1,5–3 kW |
2 500 à 8 000 mm/min |
|
Acier inoxydable, azote |
4–8 mm |
3–6 kW |
900–3 500 mm/min |
|
Acier inoxydable, azote |
10–16 mm |
6–12 kW |
300–1 400 mm/min |
|
Aluminium, azote ou air |
1–3 mm |
1,5–3 kW |
3 000 à 9 000 mm/min |
|
Aluminium, azote ou air |
4–8 mm |
3–6 kW |
1 000 à 4 000 mm/min |
|
Aluminium, azote ou air |
10–16 mm |
6–12 kW |
300–1 500 mm/min |
*Plages de planification uniquement. La vitesse réelle dépend de l'alliage, de la réflectivité, de la source laser, du diamètre de la buse, de la mise au point, de la pression et de la pureté du gaz, de la stratégie de perçage et de la qualité de bord requise. Un système de 20 kW peut traiter des matériaux plus épais, mais une puissance supérieure n'accélère pas systématiquement le traitement de tôles minces.
Pour l'acier au carbone, l'oxygène induit une réaction exothermique qui favorise la pénétration et peut réduire la consommation de gaz. L'azote ou l'air peuvent être utilisés lorsque l'oxydation de surface est un facteur important. L'acier inoxydable est généralement protégé de l'oxydation par l'azote. L'aluminium réfléchit davantage d'énergie et conduit rapidement la chaleur ; il convient donc d'accorder une attention particulière à la mise au point, à l'état de la buse et à la stabilité de la perforation.
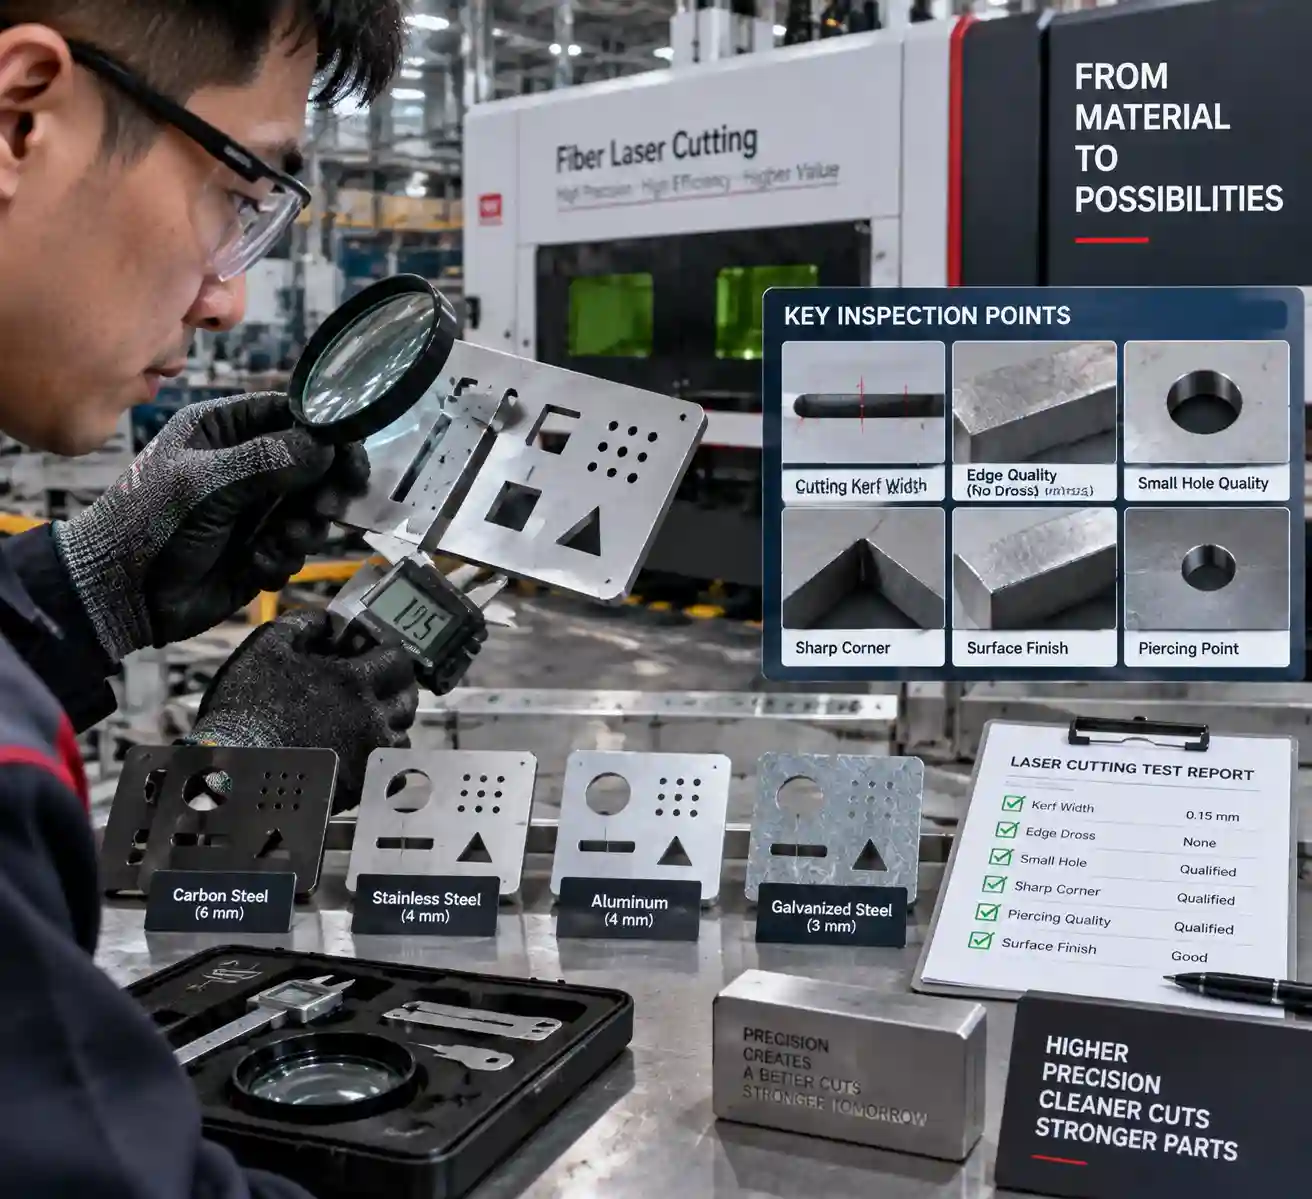
Paramètres de découpe laser qui modifient la vitesse réelle
Puissance du laser et épaisseur du matériau
La puissance détermine l'énergie disponible, tandis que l'épaisseur détermine la quantité de matériau à chauffer et à expulser. Augmenter la puissance permet d'élargir la plage de vitesses utilisables, notamment pour les tôles d'épaisseur moyenne et épaisse. Un réglage précis de la mise au point et du débit de gaz reste indispensable. Choisissez une classe de puissance en fonction de l'épaisseur que vous usinez quotidiennement et de la gamme complète d'épaisseurs possibles. Une seule exigence d'épaisseur maximale ne suffit pas pour faire le bon choix.
Gaz d'assistance, buse et mise au point
Le gaz d'assistance évacue le métal en fusion de la saignée. Le type de gaz, sa pression, sa pureté et le diamètre de la buse influent sur la stabilité de la coupe. Une buse partiellement obstruée peut produire des scories même à une vitesse programmée raisonnable. La position du point focal modifie la densité d'énergie à travers la tôle ; utilisez la plage de paramètres du fabricant de la tête de coupe comme référence initiale et notez chaque réglage.
Qualité des bords, scories et apport de chaleur
La vitesse est un facteur déterminant pour la qualité et la productivité. Une vitesse d'avance trop élevée peut entraîner des ponts de coupe, d'importantes bavures ou des bords rugueux. À l'inverse, une vitesse trop faible peut élargir la saignée, accentuer la décoloration et endommager les petits détails. Les angles et les contours courts nécessitent une accélération et une puissance adaptées ; un test en ligne droite n'est donc pas représentatif de toutes les pièces.
Lorsqu'une valeur donnée sur le graphique produit des résultats instables, modifiez une variable à la fois. Vérifiez la qualité et l'épaisseur de la tôle, inspectez la fenêtre de protection et la buse, contrôlez le débit de gaz, puis ajustez la vitesse par petits incréments. Notez les réglages : température du matériau, débit de gaz, buse, mise au point et résultat de qualité.
Comment régler la vitesse de coupe en atelier ?
- 1. Identifier précisément la nuance, l'épaisseur, le revêtement de surface et le lot de tôle. 2. Vérifier la puissance du laser, la tête de découpe, le type et le diamètre de la buse, ainsi que la mise au point. 3. Régler le débit de gaz d'assistance recommandé et vérifier la pression à la machine et au niveau du régulateur. 4. Découper une éprouvette de test comportant une ligne droite, un petit trou et un angle. 5. Inspecter les bords supérieur et inférieur : vérifier l'absence de pénétration, de scories, de stries, de bavures et de traces de chaleur. 6. Ajuster la vitesse ou la puissance par petits incréments, puis répéter l'opération sur la même éprouvette. 7. Enregistrer la recette validée en indiquant la date, le matériau, l'épaisseur, le gaz utilisé, la buse, la mise au point et les notes de l'opérateur.
Ce document reflète votre source, l'optique, l'état de maintenance et l'objectif de qualité. Lorsque l'épaisseur de production approche la limite de la machine, demandez un essai de coupe auprès du fournisseur et comparez-le avec la référence de la brochure.
Choisir un laser à fibre pour votre mélange d'épaisseurs
Établissez un histogramme des épaisseurs à partir de votre production des derniers mois. Notez le pourcentage de tôles fines, de plaques moyennes et de travaux occasionnels de forte épaisseur, puis comparez la vitesse d'impression pour chaque épaisseur journalière. Vérifiez également les dimensions du plateau, la méthode de chargement, le cycle de service, la disponibilité du gaz, l'extraction et la capacité du contrôleur à gérer le perçage et le suivi de hauteur.
La page produit officielle de WiseCut présente la machine de découpe laser fibre haute puissance WT-12025, dotée d'une plage de puissance laser de 6 000 à 30 000 W, d'un système de contrôle FSCUT8000E et d'une tête de mise au point automatique BOCI BLT662. La page indique une vitesse de déplacement maximale à vide de 120 m/min, une spécification de positionnement distincte de la vitesse de découpe. Elle décrit également les applications pour l'acier inoxydable, l'acier au carbone, l'acier allié, les alliages d'aluminium, la tôle galvanisée, la tôle zinguée-aluminisée, d'autres plaques métalliques et les tubes en acier.
La même page indique des valeurs d'épaisseur maximale différentes dans sa description et ses spécifications. Ces valeurs doivent être considérées comme spécifiques au modèle et aux conditions de test et faire l'objet d'une confirmation écrite. Pour connaître les options de produit et les caractéristiques de la machine, veuillez consulter la documentation. machines de découpe laser à fibre catégorie et la machine de découpe laser à fibre haute puissance à couverture intégrale page.
Conclusion : Transformer un tableau en une recette de découpe vérifiée
Un tableau des vitesses de découpe laser fibre vous aide à estimer la classe de puissance et à définir un premier réglage d'essai. Le processus de production est issu d'essais contrôlés adaptés à votre matériau, gaz, buse, focalisation, géométrie et norme de finition des bords. Il est important de distinguer la vitesse de découpe de la vitesse machine à vide et de l'épaisseur maximale.
WISECUT BEIJING WISECUT LTD commercialise des machines de découpe laser fibre avec des classes de puissance configurables et des options de commande et de tête de découpe documentées. Lors de votre comparaison de machines, veuillez communiquer au fournisseur les qualités de vos matériaux, la variété des épaisseurs que vous traitez quotidiennement, les dimensions des feuilles, le gaz souhaité, la qualité de bord cible et des fichiers d'échantillons. Équipe de contact WiseCut peut alors confirmer une configuration appropriée et identifier les valeurs de vitesse et d'épaisseur qui nécessitent un essai de coupe.
FAQ (questions fréquentes)
Q1 : Quelle est la vitesse de découpe optimale pour l'acier au carbone avec un laser à fibre ?
A : Il n'existe pas de valeur optimale unique. Commencez par consulter la plage de valeurs indiquée dans le tableau pour votre épaisseur et votre puissance, puis ajustez le débit d'oxygène ou d'air, la focalisation et la vitesse en fonction de la pénétration et des scories sur la feuille.
Q2 : Pourquoi l'acier inoxydable nécessite-t-il des paramètres de découpe laser différents ?
A : L'acier inoxydable utilise généralement de l'azote pour limiter l'oxydation et préserver l'aspect des arêtes. Son alliage, son épaisseur, la pureté du gaz, la buse et la mise au point influent sur la plage de vitesses utilisables ; il est donc déconseillé de reproduire à l'identique une recette pour acier au carbone.
Q3 : Peut-on utiliser le même tableau de vitesse des lasers à fibre pour l'aluminium ?
A : Utilisez les rangées spécifiques à l'aluminium comme point de départ. La réflectivité et la conductivité thermique élevée influent sur le perçage et l'évacuation de la chaleur ; il est donc conseillé de vérifier l'alignement de la buse, la mise au point, le gaz et la vitesse à l'aide d'un échantillon.
Q4 : La vitesse de déplacement d'une machine de 120 m/min est-elle équivalente à sa vitesse de coupe ?
A : Non. La vitesse à vide de 120 m/min indiquée correspond au déplacement de la tête lors du positionnement. La vitesse de coupe est inférieure et dépend de l'épaisseur du matériau, de la puissance, du gaz, de la géométrie et des exigences de qualité de coupe.
Q5 : Comment vérifie-t-on la valeur d'un graphique de vitesse avant la production ?
A : Découpez un échantillon reproductible en utilisant le matériau et l'épaisseur exacts, inspectez la pénétration et l'état des bords, ajustez un paramètre à la fois et enregistrez la recette approuvée avec son gaz, sa buse, sa mise au point et sa date.


