

Tabella delle velocità di taglio laser a fibra per acciaio al carbonio, acciaio inossidabile e alluminio.
Data: 18 settembre 2026 Visualizzazione : 521
Una tabella delle velocità di taglio laser a fibra fornisce una velocità di avanzamento iniziale per un determinato materiale e spessore. Non offre un'impostazione di produzione universale. La potenza del laser, il tipo di materiale, la tolleranza della lamiera, il gas di assistenza, l'ugello, la posizione di messa a fuoco, la testa di taglio e il target di qualità del bordo influenzano il risultato. Utilizzare gli intervalli riportati di seguito per la pianificazione, quindi convalidarli sulla macchina effettiva con un campione di prova.
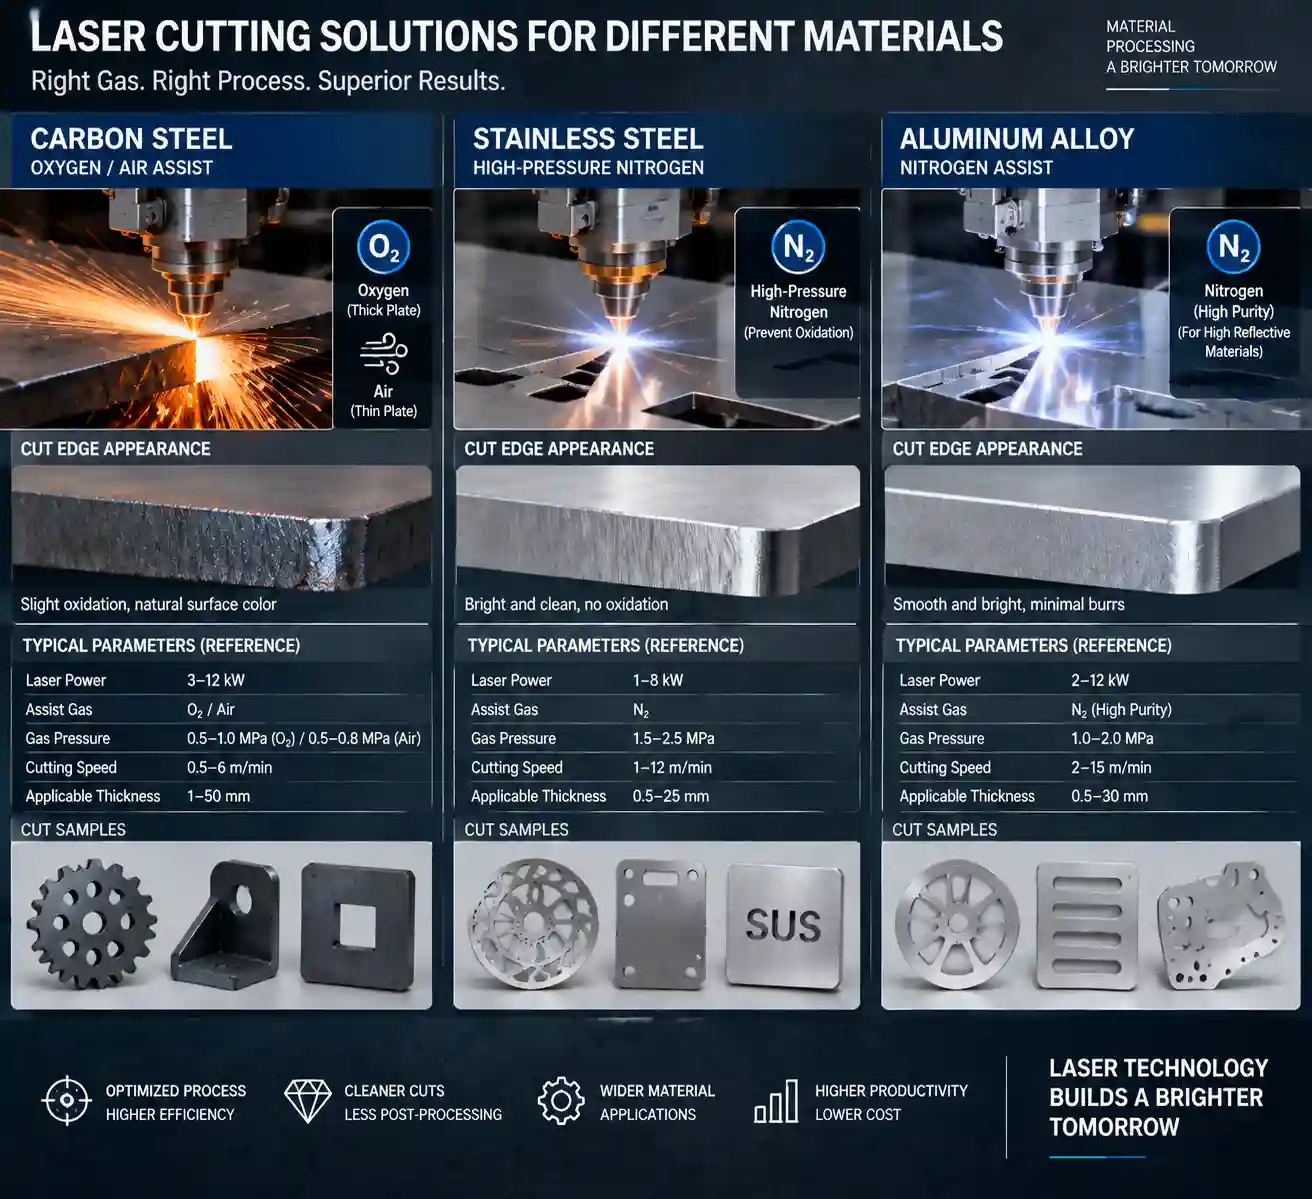
Come leggere un grafico della velocità di taglio laser a fibra?
La velocità di taglio è la velocità di avanzamento mentre il fascio fonde ed espelle il materiale. È diversa dalla velocità massima a vuoto o di posizionamento della macchina. Anche il tempo di perforazione, l'accelerazione, il controllo degli angoli e la geometria del pezzo influiscono sulla produzione di pezzi finiti.
I grafici solitamente raggruppano i dati in base alla potenza del laser e allo spessore. Le lamiere sottili possono essere tagliate ad un'elevata velocità di avanzamento, mentre le lamiere più spesse richiedono maggiore energia per millimetro e un avanzamento più lento. Lo stesso spessore nominale può essere tagliato in modo diverso a seconda della qualità, delle condizioni della superficie o della riflettività.
Considerate il grafico pubblicato come una finestra di processo. Iniziate vicino al centro dell'intervallo suggerito, eseguite una breve prova su una linea o un campione e controllate la penetrazione, le scorie, la larghezza del taglio e la colorazione dovuta al calore prima di rilasciare il programma di produzione.
Tabella di riferimento della velocità per acciaio al carbonio, acciaio inossidabile e alluminio.
La tabella fornisce un riferimento generale per la pianificazione di lavorazioni laser a fibra su lamiere piane. I valori riportati rappresentano intervalli di partenza ampi; i risultati di produzione richiedono prove con la macchina. Si presuppone una lamiera pulita, una testa di taglio correttamente allineata, un'adeguata alimentazione di gas e un livello di qualità adeguato alla normale lavorazione. Confermare la procedura con il fornitore della macchina.
|
Gas di supporto e materiale |
Spessore |
Classe di potenza tipica |
Intervallo di velocità di avviamento* |
|
acciaio al carbonio, ossigeno o aria |
1–3 mm |
1,5–3 kW |
3.000–10.000 mm/min |
|
acciaio al carbonio, ossigeno |
4–8 mm |
3–6 kW |
1.200–4.500 mm/min |
|
acciaio al carbonio, ossigeno |
10–16 mm |
6–12 kW |
500–1.800 mm/min |
|
acciaio inossidabile, azoto |
1–3 mm |
1,5–3 kW |
2.500–8.000 mm/min |
|
acciaio inossidabile, azoto |
4–8 mm |
3–6 kW |
900–3.500 mm/min |
|
acciaio inossidabile, azoto |
10–16 mm |
6–12 kW |
300–1.400 mm/min |
|
Alluminio, azoto o aria |
1–3 mm |
1,5–3 kW |
3.000–9.000 mm/min |
|
Alluminio, azoto o aria |
4–8 mm |
3–6 kW |
1.000–4.000 mm/min |
|
Alluminio, azoto o aria |
10–16 mm |
6–12 kW |
300–1.500 mm/min |
*Intervalli di pianificazione indicativi. La velocità effettiva dipende dalla lega, dalla riflettività, dalla sorgente laser, dal diametro dell'ugello, dalla messa a fuoco, dalla pressione e dalla purezza del gas, dalla strategia di perforazione e dalla qualità del bordo richiesta. Un sistema da 20 kW può lavorare materiali più spessi, ma una maggiore potenza non rende ogni lavorazione di lamiere sottili proporzionalmente più veloce.
Per l'acciaio al carbonio, l'ossigeno aggiunge una reazione esotermica che favorisce la penetrazione e può ridurre i costi del gas. Azoto o aria possono essere scelti quando l'ossidazione superficiale è un problema. L'acciaio inossidabile generalmente utilizza azoto per proteggere il tagliente dall'ossidazione. L'alluminio riflette più energia e conduce rapidamente il calore, quindi la messa a fuoco, le condizioni dell'ugello e la stabilità della perforazione meritano particolare attenzione.
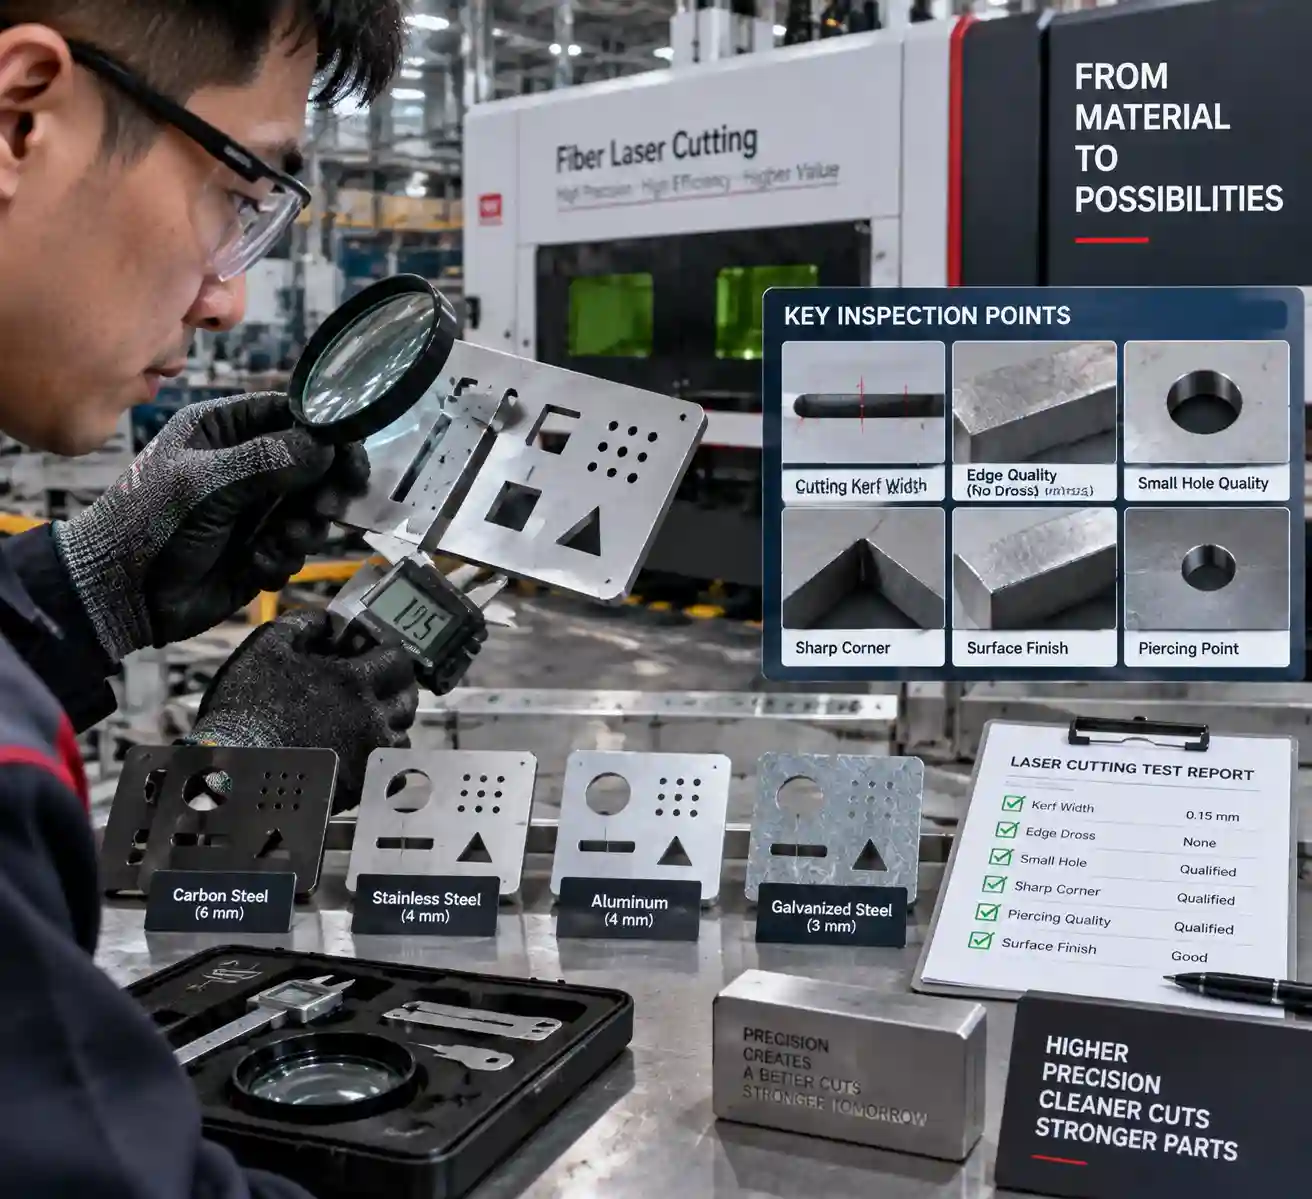
Parametri di taglio laser che influenzano la velocità effettiva
Potenza del laser e spessore del materiale
La potenza determina l'energia disponibile, mentre lo spessore definisce la quantità di materiale da riscaldare ed espellere. Aumentando la potenza è possibile ampliare l'intervallo di velocità utilizzabile, soprattutto per lamiere di medio e alto spessore. È comunque fondamentale una corretta messa a fuoco e un flusso di gas adeguato. La scelta della classe di potenza deve basarsi sullo spessore di taglio giornaliero e sull'intera gamma di spessori. Un singolo requisito di spessore massimo non è sufficiente per una selezione accurata.
Gas di assistenza, ugello e messa a fuoco
Il gas di assistenza rimuove il metallo fuso dal solco di taglio. Il tipo di gas, la pressione, la purezza e il diametro dell'ugello influenzano la stabilità del taglio. Un ugello parzialmente ostruito può produrre scorie anche quando la velocità programmata è ragionevole. La posizione di messa a fuoco modifica la densità di energia attraverso la lamiera; utilizzare la finestra di processo del produttore della testa di taglio come riferimento iniziale e registrare ogni regolazione.
Qualità dei bordi, scorie e apporto di calore
La velocità è un fattore determinante sia per la qualità che per la produttività. Se la velocità di avanzamento è troppo elevata, il fascio laser potrebbe lasciare ponti non tagliati, residui di scoria sul fondo o bordi irregolari. Se è troppo bassa, l'apporto di calore può allargare il solco di taglio, aumentare lo scolorimento e danneggiare i piccoli dettagli. Gli angoli e i contorni corti richiedono un comportamento specifico in termini di accelerazione e potenza, pertanto una prova in linea retta non è rappresentativa di ogni singolo pezzo.
Quando un valore del grafico produce risultati instabili, modificare una variabile alla volta. Verificare il tipo e lo spessore della lamiera, ispezionare la finestra di protezione e l'ugello, controllare l'erogazione del gas, quindi regolare la velocità gradualmente. Annotare l'impostazione con il calore del materiale, il gas, l'ugello, la messa a fuoco e il risultato qualitativo.
Come regolare la velocità di taglio in officina?
- 1. Identificare con precisione il tipo di materiale, lo spessore, il rivestimento superficiale e il lotto di produzione del foglio. 2. Confermare la potenza del laser, la testa di taglio, il tipo di ugello, il diametro dell'ugello e il riferimento di messa a fuoco. 3. Impostare il gas di assistenza raccomandato e verificare la pressione sulla macchina e sul regolatore. 4. Tagliare un campione di prova contenente una linea retta, un piccolo foro e un angolo. 5. Ispezionare i bordi superiore e inferiore per verificare la presenza di penetrazione, scorie, striature, bave e colorazione da calore. 6. Regolare la velocità o la potenza gradualmente, quindi ripetere la procedura sullo stesso campione. 7. Salvare la ricetta approvata con data, materiale, spessore, gas, ugello, messa a fuoco e note dell'operatore.
Questa registrazione riflette la fonte, le caratteristiche ottiche, le condizioni di manutenzione e gli obiettivi di qualità. Quando lo spessore di produzione si avvicina al limite della macchina, richiedete un taglio di prova al fornitore e confrontatelo con il numero riportato nella brochure.
Scelta del laser a fibra per la miscela di spessore desiderata
Crea un istogramma degli spessori basato sui dati degli ultimi mesi di lavoro. Annota la percentuale di lamiere sottili, piastre di medio spessore e occasionali lavorazioni pesanti, quindi confronta la velocità di taglio per questi spessori giornalieri. Verifica inoltre le dimensioni del piano di lavoro, il metodo di carico, il ciclo di lavoro, la disponibilità di gas, l'aspirazione e la capacità del controller di gestire la foratura e il controllo dell'altezza.
La pagina ufficiale del prodotto WiseCut elenca la macchina da taglio laser a fibra ad alta potenza WT-12025 con copertura completa, dotata di una gamma di potenza laser da 6.000 a 30.000 W, sistema di controllo FSCUT8000E e testa autofocus BOCI BLT662. La pagina indica una velocità massima a vuoto di 120 m/min, una specifica di posizionamento diversa dalla velocità di taglio del materiale. Descrive inoltre le applicazioni per acciaio inossidabile, acciaio al carbonio, acciaio legato, leghe di alluminio, lamiera zincata, lamiera di zinco alluminato, altre lamiere metalliche e tubi d'acciaio.
La stessa pagina fornisce diverse dichiarazioni sullo spessore massimo nel campo della descrizione e delle specifiche. Considerare tali cifre come elementi specifici del modello e delle condizioni di prova da confermare per iscritto. Per le opzioni del prodotto e l'ambito della macchina, consultare il macchine per il taglio laser a fibra categoria e la macchina da taglio laser a fibra ad alta potenza con copertura completa pagina.
Conclusione: Trasforma un grafico in una ricetta di taglio verificata
Una tabella delle velocità di taglio laser a fibra aiuta a stimare la classe di potenza e le impostazioni di prova iniziali. La ricetta di produzione deriva da prove controllate che tengono conto del materiale, del gas, dell'ugello, della messa a fuoco, della geometria e dello standard di taglio. È importante distinguere la velocità di taglio dalla velocità a vuoto della macchina e dallo spessore massimo.
WISECUT BEIJING WISECUT LTD pubblica macchine per il taglio laser a fibra con classi di potenza configurabili e opzioni di controllo e testa di taglio documentate. Quando confrontate una macchina, inviate al fornitore i vostri gradi di materiale, la miscela di spessori giornalieri, le dimensioni del foglio, la preferenza del gas, l'obiettivo di qualità del bordo e i file di esempio. Contatta il team di WiseCut In questo modo è possibile confermare una configurazione appropriata e identificare quali velocità e spessori richiedono un taglio di prova.
Domande frequenti
D1: Qual è la velocità di taglio ottimale per l'acciaio al carbonio con un laser a fibra?
Una: Non esiste un unico valore ottimale. Iniziate con l'intervallo di valori indicato nella tabella per il vostro spessore e la vostra potenza, quindi regolate il flusso di ossigeno o aria, la messa a fuoco e la velocità in base alla penetrazione e alle scorie sul foglio effettivo.
D2: Perché l'acciaio inossidabile richiede parametri di taglio laser diversi?
Una: L'acciaio inossidabile utilizza solitamente azoto per limitare l'ossidazione e proteggere l'aspetto dei bordi. La lega, lo spessore, la purezza del gas, l'ugello e la messa a fuoco influenzano l'intervallo di velocità utilizzabile, quindi una ricetta per l'acciaio al carbonio non dovrebbe essere copiata direttamente.
Q3: È possibile utilizzare la stessa tabella di velocità per il laser a fibra per il taglio dell'alluminio?
Una: Utilizzare file specifiche per l'alluminio come punto di partenza. La riflettività e l'elevata conduttività termica influiscono sulla perforazione e sulla dissipazione del calore, quindi convalidare l'allineamento dell'ugello, la messa a fuoco, il gas e la velocità con un campione.
Q4: La velocità di marcia di una macchina, pari a 120 m/min, corrisponde alla velocità di taglio?
Una: No. La velocità a vuoto di 120 m/min indicata si riferisce al movimento della testa durante il posizionamento. La velocità di taglio del materiale è inferiore e dipende dallo spessore, dalla potenza, dal gas, dalla geometria e dai requisiti di qualità del bordo.
Q5: Come si verifica il valore di una tabella di velocità prima della produzione?
Una: Taglia un campione riproducibile utilizzando esattamente lo stesso materiale e spessore, controlla la penetrazione e la condizione del bordo, regola un parametro alla volta e salva la ricetta approvata con il relativo gas, ugello, messa a fuoco e data.


