

Karbon Çelik, Paslanmaz Çelik ve Alüminyum için Fiber Lazer Kesim Hız Tablosu
Tarih: 18 Eylül 2026 Görüntüleme : 524
Fiber lazer kesim hız tablosu, malzeme ve kalınlık için başlangıç besleme hızını gösterir. Ancak evrensel bir üretim ayarı sağlamaz. Lazer gücü, malzeme kalitesi, sac toleransı, yardımcı gaz, nozul, odak konumu, kesme kafası ve kenar kalitesi hedefi sonucu değiştirir. Planlama için aşağıdaki aralıkları kullanın, ardından bunları gerçek makinede bir test numunesiyle doğrulayın.
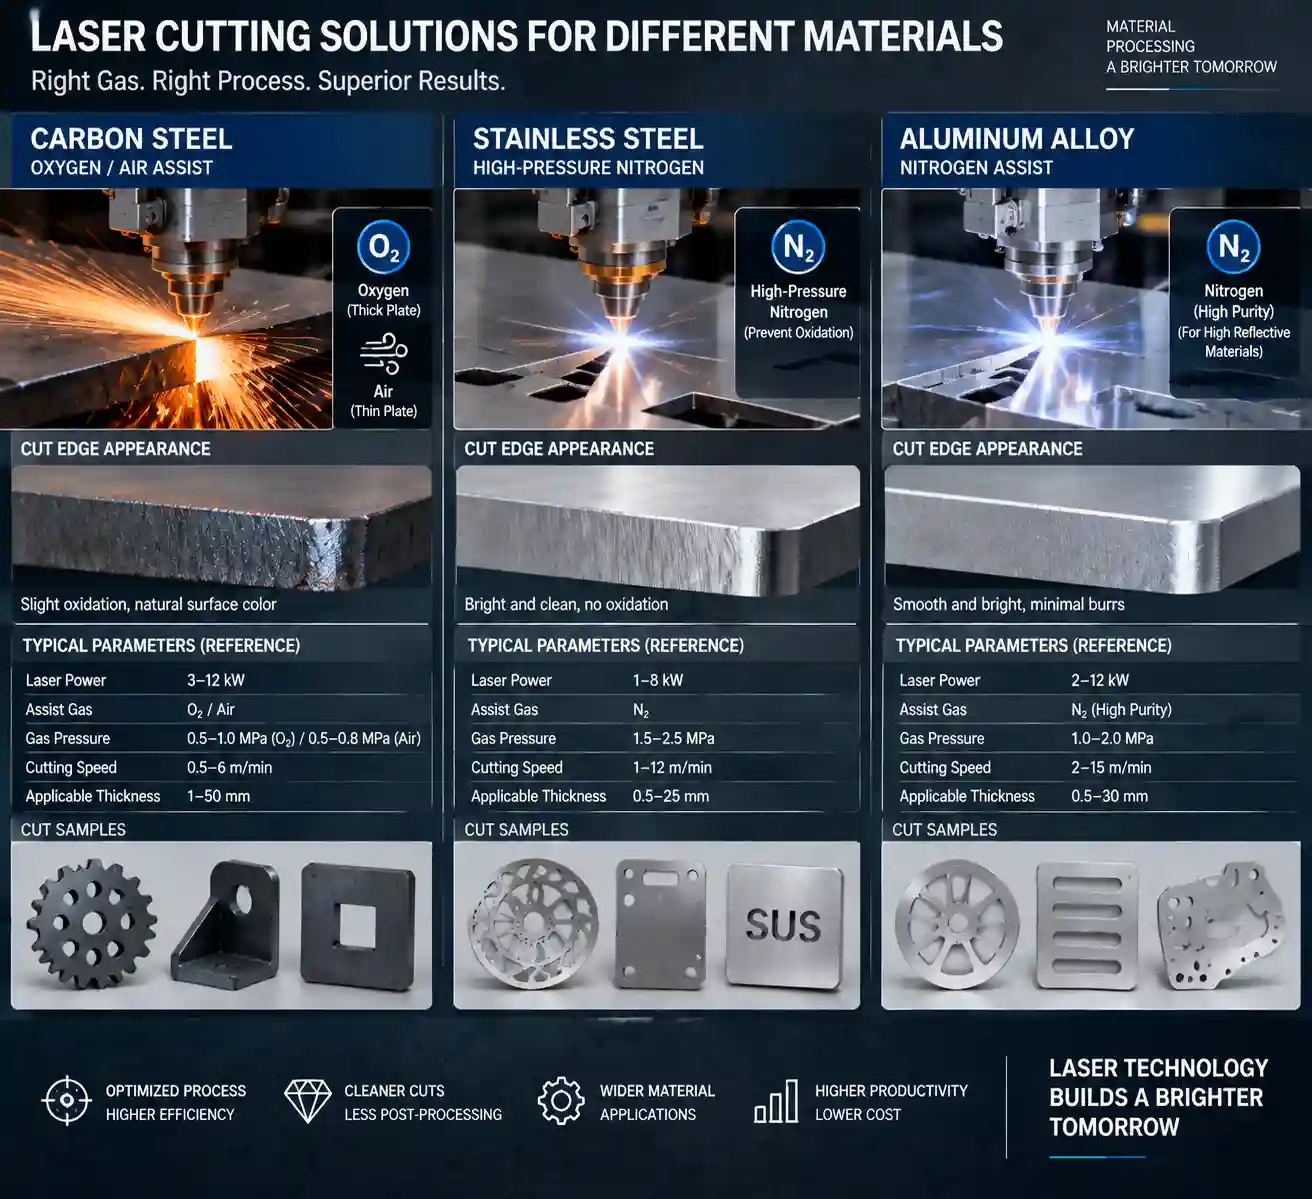
Fiber Lazer Kesim Hız Tablosu Nasıl Okunur?
Kesme hızı, ışının malzemeyi eritip dışarı attığı sıradaki ilerleme hızıdır. Bu, bir makinenin maksimum yüksüz veya konumlandırma hızından farklıdır. Delme süresi, ivme, köşe kontrolü ve parça geometrisi de tamamlanmış parça çıktısını etkiler.
Grafikler genellikle verileri lazer gücü ve kalınlığa göre gruplandırır. İnce sac yüksek ilerleme hızıyla işlenebilirken, daha kalın saclar milimetre başına daha fazla enerji ve daha yavaş ilerleme hızı gerektirir. Aynı nominal kalınlık, kalite, yüzey durumu veya yansıtıcılık değiştiğinde farklı şekilde kesilebilir.
Yayınlanmış bir grafiği bir işlem penceresi olarak değerlendirin. Önerilen aralığın ortasına yakın bir yerden başlayın, kısa bir test çizgisi veya numune kesin ve üretim programını başlatmadan önce penetrasyonu, cürufu, kesme genişliğini ve ısı tonunu inceleyin.
Karbon Çelik, Paslanmaz Çelik ve Alüminyum için Referans Hız Tablosu
Bu tablo, düz levha fiber lazer çalışmaları için genel bir planlama referansıdır. Değerler geniş başlangıç aralıklarıdır; üretim sonuçları makine testini gerektirir. Temiz bir levha, doğru hizalanmış bir kesme kafası, uygun gaz beslemesi ve normal imalat için uygun bir kalite hedefi varsayılmıştır. Tarifi makine tedarikçinizle teyit edin.
|
Malzeme ve yardımcı gaz |
Kalınlık |
Tipik güç sınıfı |
Başlangıç hızı aralığı* |
|
Karbon çelik, oksijen veya hava |
1–3 mm |
1,5–3 kW |
3.000–10.000 mm/dakika |
|
Karbon çelik, oksijen |
4–8 mm |
3–6 kW |
1.200–4.500 mm/dakika |
|
Karbon çelik, oksijen |
10–16 mm |
6–12 kW |
500–1.800 mm/dakika |
|
Paslanmaz çelik, azot |
1–3 mm |
1,5–3 kW |
2.500–8.000 mm/dakika |
|
Paslanmaz çelik, azot |
4–8 mm |
3–6 kW |
900–3.500 mm/dakika |
|
Paslanmaz çelik, azot |
10–16 mm |
6–12 kW |
300–1.400 mm/dakika |
|
Alüminyum, azot veya hava |
1–3 mm |
1,5–3 kW |
3.000–9.000 mm/dakika |
|
Alüminyum, azot veya hava |
4–8 mm |
3–6 kW |
1.000–4.000 mm/dakika |
|
Alüminyum, azot veya hava |
10–16 mm |
6–12 kW |
300–1.500 mm/dakika |
*Planlama aralıkları yalnızca belirtilmiştir. Gerçek hız, alaşıma, yansıtıcılığa, lazer kaynağına, nozul çapına, odaklamaya, gaz basıncına ve saflığına, delme stratejisine ve gerekli kenar kalitesine bağlıdır. 20 kW'lık bir sistem daha kalın malzemeleri işleyebilir, ancak daha yüksek güç her ince levha işini orantılı olarak daha hızlı hale getirmez.
Karbon çeliği için oksijen, nüfuzu destekleyen ve gaz maliyetini azaltabilen ekzotermik bir reaksiyon oluşturur. Yüzey oksidasyonu önemli olduğunda azot veya hava seçilebilir. Paslanmaz çelik genellikle kenarı oksidasyondan korumak için azot kullanır. Alüminyum daha fazla enerji yansıtır ve ısıyı hızlı iletir, bu nedenle odaklama, nozul durumu ve delme kararlılığına yakından dikkat edilmelidir.
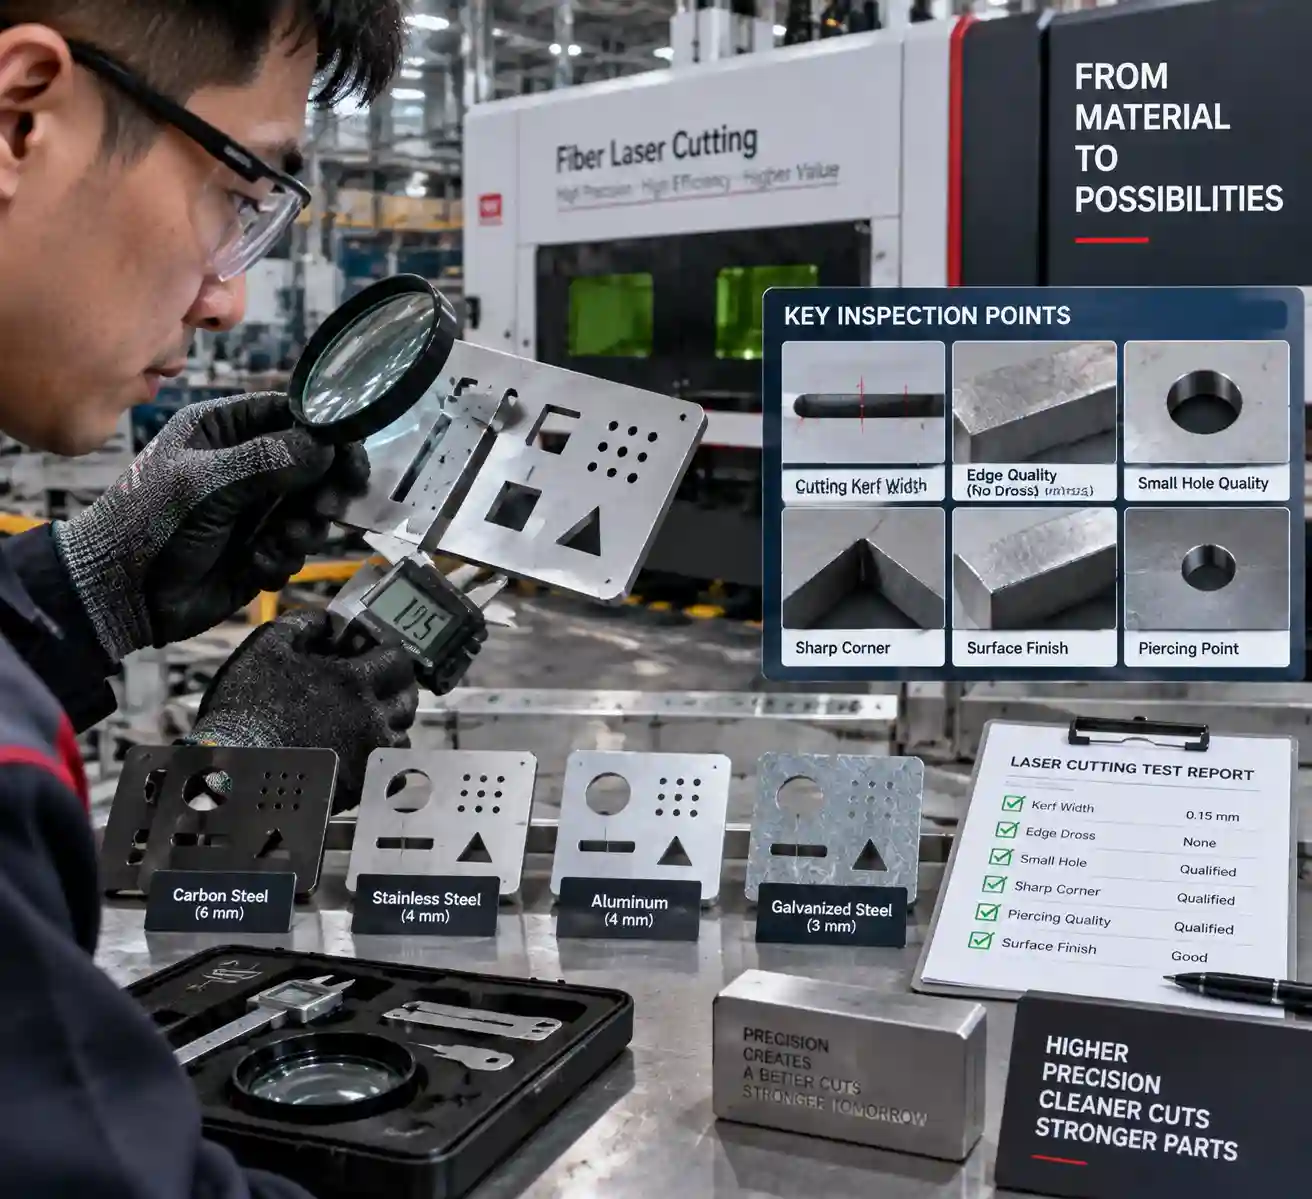
Lazer Kesim Parametreleri Gerçek Dünya Hızını Değiştiriyor
Lazer Gücü ve Malzeme Kalınlığı
Güç, mevcut enerjiyi belirlerken, kalınlık ise ne kadar malzemenin ısıtılıp dışarı atılması gerektiğini belirler. Gücü artırmak, özellikle orta ve kalın levhalarda, kullanılabilir hız aralığını genişletebilir. Doğru odaklama ve gaz akışı yine de gereklidir. Her gün kestiğiniz kalınlık ve tüm kalınlık karışımına göre bir güç sınıfı seçin. Tek bir maksimum kalınlık gereksinimi, seçim için eksik bir temel oluşturur.
Yardımcı Gaz, Meme ve Odaklama
Yardımcı gaz, kesim çizgisinden erimiş metali uzaklaştırır. Gaz türü, basıncı, saflığı ve nozul çapı kesim stabilitesini etkiler. Kısmen tıkanmış bir nozul, programlanan hız makul olsa bile cüruf üretebilir. Odak konumu, sac üzerindeki enerji yoğunluğunu değiştirir; kesme kafası üreticisinin işlem penceresini başlangıç referansı olarak kullanın ve her ayarı kaydedin.
Kenar Kalitesi, Cüruf ve Isı Girişi
Hız, verimlilik ayarının yanı sıra kaliteyle ilgili bir karardır. Besleme hızı çok yüksekse, ışın kesilmemiş köprüler, ağır alt cüruf veya pürüzlü bir kenar bırakabilir. Çok düşükse, ısı girişi kesme aralığını genişletebilir, renk bozulmasını artırabilir ve küçük özelliklere zarar verebilir. Köşeler ve kısa konturlar kendi ivme ve güç davranışlarına ihtiyaç duyar, bu nedenle düz çizgi testi her parçayı temsil etmez.
Grafikteki bir değer kararsız sonuçlar verdiğinde, değişkenlerden yalnızca birini değiştirin. Sac kalitesini ve kalınlığını doğrulayın, koruyucu pencereyi ve nozulu inceleyin, gaz dağıtımını kontrol edin, ardından hızı küçük adımlarla ayarlayın. Ayarı malzeme ısısı, gaz, nozul, odak ve kalite sonucuyla birlikte kaydedin.
Atölyede Kesme Hızı Nasıl Ayarlanır?
- 1. Malzeme kalitesini, kalınlığını, yüzey kaplamasını ve levha partisini tam olarak belirleyin. 2. Lazer gücünü, kesme kafasını, nozul tipini, nozul çapını ve odak referansını doğrulayın. 3. Önerilen yardımcı gazı ayarlayın ve makinedeki ve regülatördeki basıncı doğrulayın. 4. Düz bir çizgi, küçük bir delik ve bir köşe içeren bir test numunesi kesin. 5. Üst ve alt kenarları penetrasyon, cüruf, çizgilenme, çapak ve ısı izi açısından inceleyin. 6. Hızı veya gücü küçük bir adımda ayarlayın, ardından aynı numuneyi tekrarlayın. 7. Onaylanmış tarifi tarih, malzeme, kalınlık, gaz, nozul, odak ve operatör notlarıyla birlikte kaydedin.
Bu kayıt, kaynağınızı, optik özelliklerinizi, bakım durumunuzu ve kalite hedefinizi yansıtır. Üretim kalınlığı makinenin limitine yaklaştığında, tedarikçiden bir test kesimi isteyin ve bunu broşürdeki numara ile karşılaştırın.
Kalınlık Karışımınıza Uygun Fiber Lazer Seçimi
Son birkaç aylık çalışmalarınızdan bir kalınlık histogramı oluşturun. İnce sac, orta kalınlıkta levha ve ara sıra yapılan ağır işlerin yüzdesini not edin, ardından bu günlük kalınlıklardaki hızı karşılaştırın. Ayrıca yatak boyutunu, yükleme yöntemini, çalışma döngüsünü, gaz mevcudiyetini, emmeyi ve kontrol cihazının delme ve yükseklik takibini yönetme yeteneğini de kontrol edin.
WiseCut'ın resmi ürün sayfasında, 6.000–30.000 W lazer gücü aralığına, FSCUT8000E kontrol sistemine ve BOCI BLT662 otomatik odaklama kafasına sahip WT-12025 yüksek güçlü tam kaplamalı fiber lazer kesim makinesi listeleniyor. Sayfada, maksimum yüksüz çalışma hızı olarak 120 m/dak belirtiliyor; bu, malzeme kesme hızından farklı bir konumlandırma özelliğidir. Ayrıca paslanmaz çelik, karbon çelik, alaşımlı çelik, alüminyum alaşımları, galvanizli sac, alüminize çinko sac, diğer metal levhalar ve çelik borular için uygulamalar da açıklanıyor.
Aynı sayfada, açıklama ve teknik özellik alanında farklı maksimum kalınlık ifadeleri yer almaktadır. Bu rakamları, model ve test koşullarına özgü öğeler olarak değerlendirin ve yazılı olarak teyit edin. Ürün seçenekleri ve makine kapsamı için lütfen inceleyin. fiber lazer kesme makineleri kategori ve yüksek güçlü tam kaplamalı fiber lazer kesim makinesi sayfa.
Sonuç: Bir Tabloyu Doğrulanmış Bir Kesim Tarifine Dönüştürün
Fiber lazer kesim hızı tablosu, güç sınıfını ve ilk test ayarını tahmin etmenize yardımcı olur. Üretim reçetesi, malzemenize, gaza, nozüle, odak noktasına, geometriye ve kenar standardına uygun kontrollü denemelerden elde edilir. Kesim hızını, yüksüz makine hızından ve maksimum kalınlıktan ayrı tutun.
WISECUT BEIJING WISECUT LTD, yapılandırılabilir güç sınıflarına ve belgelenmiş kontrol ve kesme kafası seçeneklerine sahip fiber lazer kesim makineleri yayınlamaktadır. Bir makineyi karşılaştırırken, tedarikçiye malzeme kalitelerinizi, günlük kalınlık karışımınızı, levha boyutunuzu, gaz tercihinizi, kenar kalitesi hedefinizi ve örnek dosyalarınızı gönderin. WiseCut iletişim ekibi Bu sayede uygun bir konfigürasyon doğrulanabilir ve hangi hız ve kalınlık gereksinimlerinin test kesimi gerektirdiği belirlenebilir.
Sık Sorulan Sorular
S1: Fiber lazerde karbon çeliği için en iyi kesme hızı nedir?
Bir: Tek bir en iyi değer yoktur. Kalınlığınız ve gücünüz için tablodaki aralıkla başlayın, ardından oksijen veya hava akışını, odaklanmayı ve hızı, gerçek kağıt üzerindeki nüfuz etme ve cüruf oluşumuna göre ayarlayın.
S2: Paslanmaz çelik neden farklı lazer kesim parametrelerine ihtiyaç duyar?
Bir: Paslanmaz çelik genellikle oksidasyonu sınırlamak ve kenar görünümünü korumak için nitrojen kullanır. Alaşımı, kalınlığı, gaz saflığı, nozulu ve odak noktası, kullanılabilir hız aralığını değiştirdiğinden, karbon çelik tarifi doğrudan kopyalanmamalıdır.
S3: Aynı fiber lazer hız tablosu alüminyum için de kullanılabilir mi?
Bir: Başlangıç noktası olarak alüminyuma özel sıraları kullanın. Yansıtıcılık ve yüksek ısı iletkenliği delme ve ısı uzaklaştırmayı etkiler, bu nedenle nozul hizalamasını, odaklamayı, gazı ve hızı bir numune ile doğrulayın.
S4: Bir makinenin 120 m/dak çalışma hızı, kesme hızına eşit midir?
Bir: Hayır. Listelenen 120 m/dak yüksüz hız, konumlandırma sırasında kafa hareketini tanımlar. Malzeme kesme hızı daha düşüktür ve kalınlığa, güce, gaza, geometriye ve kenar kalitesi gereksinimlerine bağlıdır.
S5: Üretim öncesinde hız grafiği değerinin doğruluğunu nasıl teyit edersiniz?
Bir: Tam olarak aynı malzeme ve kalınlığı kullanarak tekrarlanabilir bir numune kesin, penetrasyonu ve kenar durumunu kontrol edin, parametreleri tek tek ayarlayın ve onaylanan tarifi gazı, nozulu, odak noktasını ve tarihini kaydederek saklayın.


